Máy dán thùng carton giúp hoàn thiện đường nối, tạo hình thân thùng và duy trì chất lượng bao bì trước khi giao hàng. Tuy nhiên, không ít nhà xưởng gặp tình trạng mép dán vừa ra máy đã hở, hoặc ban đầu bám tốt nhưng lại bong khi xếp chồng và vận chuyển.
Vậy nguyên nhân nằm ở loại keo, chất lượng phôi hay cách căn chỉnh thiết bị? HPACK Việt Nam cùng doanh nghiệp nhận diện từng dạng lỗi, kiểm tra đúng công đoạn và xây dựng phương án hạn chế bong mép mà không phải thay đổi máy hoặc tăng lượng keo một cách thiếu cơ sở.
Nhận Biết Những Dạng Bong Mép Thùng Carton Thường Gặp
Bong mép là hiện tượng hai bề mặt tại đường ghép không duy trì được liên kết theo yêu cầu sử dụng. Trên máy dán thùng carton, tình trạng này có thể xuất hiện ngay sau ép hoặc chỉ bộc lộ ở công đoạn xếp thùng, bó buộc và vận chuyển.
Mép hở ngay khi ra khỏi khu vực ép
Nếu đường ghép bật mở ngay sau khi ra máy dán thùng carton, trước tiên cần xem độ tiếp xúc giữa hai mép, lượng keo thực tế và thời gian chịu ép. Phôi cũng có thể bật lại do đường cán lằn chưa phù hợp, làm mép dán tách trước khi keo kịp tạo liên kết.
Nhà xưởng nên giữ lại mẫu lỗi và ghi nhận nó xuất hiện ở toàn bộ lô hay chỉ một số vị trí. Những dữ liệu này giúp khoanh vùng kiểm tra máy dán thùng carton nhanh hơn so với việc tăng keo hoặc giảm tốc độ ngay lập tức.
Đường dán chỉ bong sau khi xếp chồng
Có những thùng nhìn đạt yêu cầu lúc vừa ra máy dán thùng carton nhưng lại hở mép khi dựng hình, bó hàng hoặc chịu lực trong vận chuyển. Nguyên nhân có thể là liên kết chưa đủ bền, thời gian ổn định chưa phù hợp hoặc mép ghép chịu ứng suất lớn.
Với máy dán thùng carton, cần phân biệt rõ thời điểm xuất hiện lỗi. Nếu chỉ kiểm tra ngay tại đầu ra, xưởng có thể bỏ sót những trường hợp đường keo chưa đạt độ bền theo điều kiện sử dụng thực tế.
7 Nguyên Nhân Khiến Mép Dán Thùng Carton Dễ Bị Bong
Một đường ghép bền hình thành từ sự phối hợp giữa bề mặt giấy, keo, thao tác gấp và quá trình ép. Khi vận hành máy dán thùng carton, chỉ một khâu chưa phù hợp cũng có thể làm giảm chất lượng liên kết, dù những công đoạn khác vẫn hoạt động bình thường.
1. Loại keo chưa phù hợp với bề mặt giấy
Giấy kraft thông thường, giấy có in phủ hoặc bề mặt được xử lý đặc biệt có khả năng tiếp nhận keo khác nhau. Một loại keo hoạt động tốt trên mẫu phôi này chưa chắc tạo liên kết đạt yêu cầu với mẫu khác. Đổi loại giấy vì vậy có thể ảnh hưởng đến công đoạn dán.
Khi máy dán thùng carton xuất hiện lỗi sau khi đổi loại phôi, doanh nghiệp nên đối chiếu mẫu cũ và mới, đặc biệt tại vùng ghép. Việc chọn keo cần căn cứ tính chất bề mặt, yêu cầu thành phẩm và khuyến nghị từ nhà cung cấp vật tư, thay vì chỉ nhìn độ đặc của keo.
2. Lượng keo được đưa lên mép chưa ổn định
Trên máy dán thùng carton, lượng keo quá ít khiến vùng liên kết không được phủ đủ; nhưng bôi quá nhiều cũng có thể gây tràn keo, làm bẩn thành phẩm hoặc kéo dài thời gian ổn định. Chất lượng dán không tăng theo một tỷ lệ đơn giản với lượng keo sử dụng.
Trên máy dán thùng carton, nhà xưởng nên quan sát vệt keo thực tế trước khi hai mép tiếp xúc. Cần kiểm tra độ liên tục, vị trí bôi và tình trạng cấp keo theo hướng dẫn của đúng thiết bị; mọi điều chỉnh nên được ghi lại để dễ đối chiếu kết quả.
3. Vùng ghép có bụi giấy, mực hoặc lớp phủ
Khi phôi đến máy dán thùng carton, bụi từ công đoạn bế, chạp hoặc cắt có thể bám trên bề mặt liên kết. Nếu vùng ghép có mực in hoặc lớp phủ không tương thích, keo cũng khó tiếp xúc trực tiếp với nền giấy. Khi đó, tăng lực ép chưa chắc giải quyết được nguyên nhân gốc.
Trước khi thay đổi thông số máy dán thùng carton, hãy kiểm tra mẫu phôi ngay sau công đoạn gia công và so sánh với phôi đã được làm sạch phù hợp. Với những thiết kế có lớp phủ gần mép, doanh nghiệp nên đánh giá lại vùng chừa keo từ khâu thiết kế bản in.
4. Phôi cong vênh hoặc đường cán lằn chưa chính xác
Tấm carton bị vênh, mép cắt không đều hoặc đường gấp lệch khiến hai bề mặt khó áp sát khi đi qua khu vực dán. Kết quả là đường keo có thể đúng vị trí nhưng liên kết vẫn yếu vì thiếu tiếp xúc trong thời gian cần thiết.
Khi kiểm tra máy dán thùng carton, doanh nghiệp nên đo lại kích thước phôi và đối chiếu đường cán lằn trước khi chỉnh hệ thống ép. Nếu lỗi xuất hiện đồng loạt ở một mã hàng, nguyên nhân có thể bắt đầu từ công đoạn tạo phôi chứ không nằm riêng ở khu vực dán.
5. Áp lực ép hoặc thời gian tiếp xúc chưa phù hợp
Ở máy dán thùng carton, sau khi bôi keo, hai mép cần được duy trì tiếp xúc theo yêu cầu của vật liệu và hệ keo đang dùng. Nếu lực ép phân bố không đều hoặc thời gian đi qua khu vực ép quá ngắn, liên kết có thể chưa đủ ổn định khi thùng ra máy.
Với máy dán thùng carton, việc kiểm tra áp lực và thời gian tiếp xúc cần theo đúng cấu hình. Không tự tăng lực ép quá mức vì có thể làm biến dạng phôi hoặc ảnh hưởng cơ cấu máy. Khi điều chỉnh, nên đánh giá đồng thời đường nối và hình dạng thành phẩm.
6. Độ ẩm giấy và điều kiện xưởng thay đổi
Giấy carton có thể hấp thụ hoặc nhả ẩm tùy điều kiện bảo quản và môi trường. Sự thay đổi này ảnh hưởng đến độ phẳng, khả năng tiếp nhận keo và thời gian hình thành liên kết. Thiết lập phù hợp với lô trước chưa chắc đáp ứng khi nguyên liệu thay đổi.
7. Tốc độ vận hành chưa cân đối với quá trình dán
Khi tăng tốc độ, thời gian phôi đi qua từng vị trí có thể thay đổi. Nếu quy trình cấp keo, gấp mép và ép không được điều chỉnh phù hợp, đường ghép có nguy cơ chưa đạt độ bền cần thiết trước khi chuyển sang công đoạn tiếp theo.
Tuy nhiên, tốc độ không phải nguyên nhân mặc định của mọi lỗi bong. Trước khi thay đổi nhịp máy dán thùng carton, cần xác nhận phôi, keo và vị trí đường ghép đã ổn định. Việc thử nghiệm nên thực hiện theo từng bước, trong giới hạn kỹ thuật của model.
Quy Trình Kiểm Tra Mép Dán Bị Bong Theo 5 Bước
Khi phát hiện lỗi, HPACK khuyến nghị nhà xưởng ghi nhận mẫu và kiểm tra tuần tự thay vì điều chỉnh nhiều yếu tố cùng lúc. Với máy dán thùng carton, cách tiếp cận có hệ thống giúp người vận hành thấy rõ thay đổi nào thực sự tạo ra kết quả.
Bước 1: Giữ mẫu lỗi và xác định thời điểm bong
Hãy lấy mẫu ngay sau máy dán thùng carton và sau khoảng thời gian ổn định phù hợp với quy trình của xưởng. Ghi rõ mã hàng, loại giấy, thời điểm sản xuất và vị trí bong trên đường ghép. Nếu có thể, lưu thêm một mẫu đạt để so sánh trực tiếp.
Thông tin này giúp xác định lỗi xảy ra ngay tại khâu ghép hay xuất hiện sau khi thùng được dựng, xếp và vận chuyển. Việc phân biệt đúng giai đoạn sẽ giúp tránh bỏ sót nguyên nhân ngoài phạm vi máy.
Bước 2: Đối chiếu chất lượng phôi đầu vào
Kiểm tra độ phẳng của phôi, mép cắt, đường lằn, vùng để keo và tình trạng bụi giấy. Nên chọn mẫu từ đầu, giữa và cuối lô để xem sự khác biệt có liên quan đến quá trình gia công hoặc bảo quản hay không.
Bước 3: Kiểm tra loại keo và đường bôi thực tế
Đối chiếu loại keo đang sử dụng với yêu cầu của giấy carton và phương pháp dán. Quan sát vùng phủ keo, mức độ liên tục, tình trạng keo trong hệ thống và thời điểm keo được đưa lên bề mặt phôi.
Không nên chỉ nhìn đường dán sau khi ép, vì lúc đó khó nhận biết lượng keo ban đầu phân bố ra sao. Cần tuân thủ hướng dẫn vật tư và kiểm tra thiết bị ở trạng thái an toàn trước khi vệ sinh hoặc bảo trì.
Bước 4: Đánh giá căn chỉnh gấp và khu vực ép
Kiểm tra hai mép có chồng đúng thiết kế, đường gấp có bị kéo lệch và phôi có được giữ ổn định trong vùng ép hay không. Nếu bong chỉ xuất hiện ở một phía, đây là nhóm vấn đề cần được ưu tiên khảo sát.
Các thao tác điều chỉnh sâu trên máy dán thùng carton nên do nhân sự có chuyên môn thực hiện. Không đưa tay hoặc dụng cụ vào vùng con lăn, băng tải hay cơ cấu ép đang chuyển động; mọi công việc bảo trì cần theo quy trình cô lập năng lượng của nhà xưởng.
Bước 5: Chạy mẫu kiểm chứng trước khi sản xuất hàng loạt
Sau mỗi điều chỉnh máy dán thùng carton, nên thử trên một nhóm phôi đại diện và đánh giá ở cả thời điểm vừa ra máy lẫn sau khi đường keo đã ổn định. Cần ghi lại thông số thay đổi để có cơ sở đối chiếu khi chuyển sang ca tiếp theo.
Làm Gì Để Hạn Chế Bong Mép Trong Sản Xuất Hằng Ngày?
Phòng ngừa sẽ hiệu quả hơn khi chất lượng đường dán được kiểm soát ngay từ đầu ca. Với máy dán thùng carton, việc thống nhất quy trình chuẩn bị nguyên liệu, kiểm tra mẫu và bàn giao giữa các ca giúp nhà xưởng chủ động hơn trước những thay đổi của đơn hàng.
Kiểm tra mẫu đầu ca và mỗi lần đổi quy cách
Trước khi cho máy dán thùng carton chạy số lượng lớn, hãy kiểm tra phôi đại diện, vị trí mép ghép, vệt keo và thành phẩm sau ép. Khi chuyển sang loại giấy hoặc mẫu thùng mới, cần đánh giá lại ngay cả khi kích thước thay đổi không nhiều.
Một mẫu đạt đầu ca chưa đủ bảo đảm cả lô sẽ giống nhau. Vì vậy, nhà xưởng nên duy trì tần suất lấy mẫu theo rủi ro của từng đơn hàng và ghi nhận những biến động bất thường trong quá trình vận hành.
Theo dõi chất lượng keo và vệ sinh đúng hướng dẫn
Keo sử dụng cho máy dán thùng carton cần được bảo quản theo khuyến nghị của đơn vị cung cấp. Trong ca sản xuất, nên quan sát những thay đổi bất thường về trạng thái keo và kiểm tra các vị trí bôi, dẫn keo theo hướng dẫn của thiết bị.
Việc vệ sinh không nên thực hiện bằng cách can thiệp vào bộ phận chuyển động. Khi cần xử lý tắc, bám bẩn hoặc bảo dưỡng cụm cấp keo trên máy dán thùng carton, phải dừng máy và áp dụng đầy đủ quy trình an toàn.
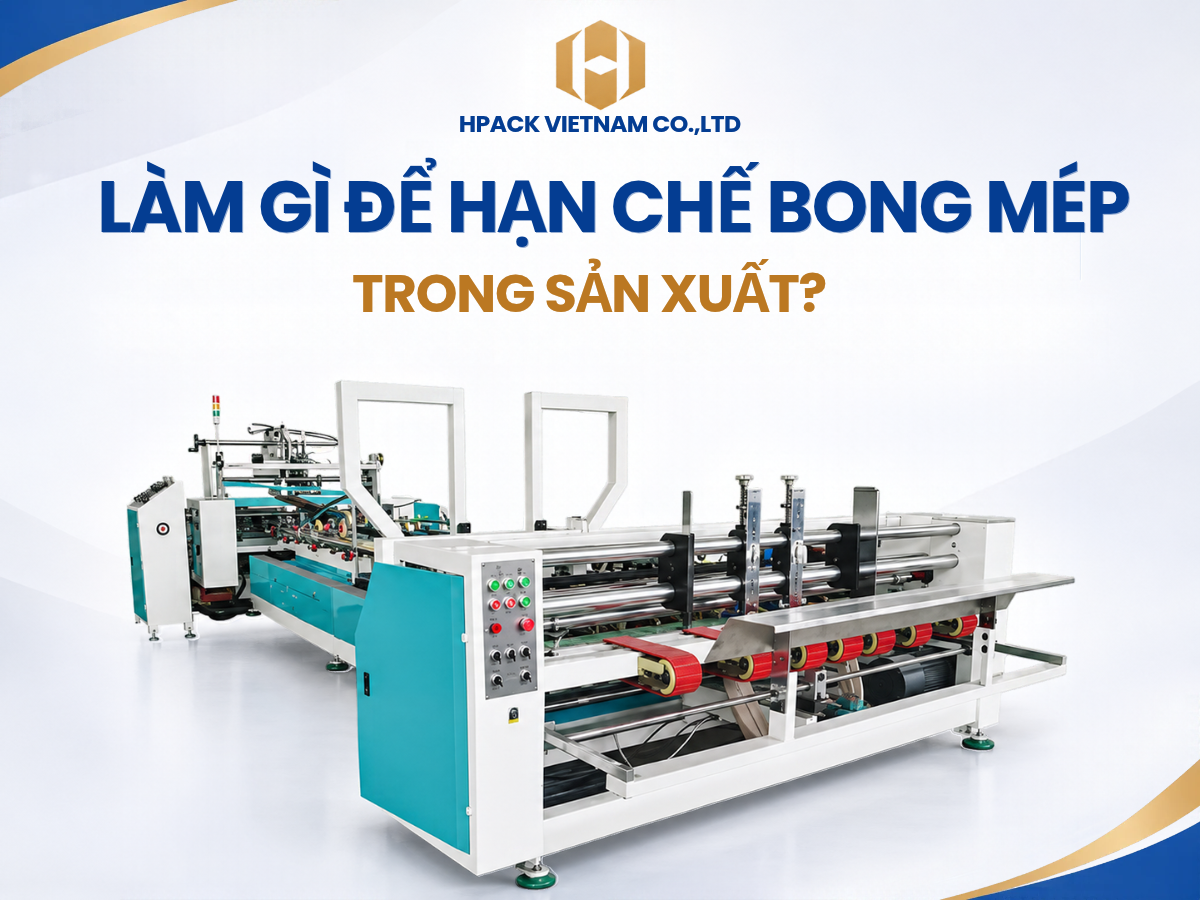
Các Dòng Máy Dán Thùng Carton Được HPACK Giới Thiệu
HPACK Việt Nam cung cấp nhiều nhóm thiết bị cho công đoạn gia công, chế biến bao bì carton. Trong đó, danh mục máy dán gồm các dòng tự động, bán tự động, hai mảnh bán tự động và máy dán ép 2 line, để khách hàng đối chiếu theo loại phôi và phương án tổ chức sản xuất.
Máy dán tự động và bán tự động
Khách hàng có thể tham khảo máy dán thùng carton tự động và máy dán thùng carton bán tự động trên website. Hai nhóm thể hiện mức tự động hóa khác nhau, nhưng khả năng đáp ứng từng kích thước phôi phải được xác nhận theo model cụ thể.
Để đánh giá máy dán thùng carton phù hợp, doanh nghiệp nên gửi mẫu thành phẩm, thông tin đường ghép và sản lượng dự kiến. Website chưa công bố đầy đủ tốc độ, khổ làm việc hay công suất của các sản phẩm này; HPACK sẽ cần đối chiếu cấu hình khi trao đổi với khách hàng.
Máy dán hai mảnh và máy dán ép 2 line
Với nhu cầu ghép phôi hai phần, HPACK có máy dán 2 mảnh bán tự động. Công ty cũng giới thiệu máy dán ép 2 line trong danh mục sản phẩm gia công.
Không nên mặc định các dòng máy này dùng thay thế cho nhau hoặc có cùng phương án cấp keo, ép dán. Khi tư vấn, cần xác định kiểu thùng, đường ghép, kích thước phôi và yêu cầu thành phẩm trước khi lựa chọn thiết bị.
Câu Hỏi Thường Gặp Về Mép Dán Thùng Carton
Khi đường dán bị bong, nhà xưởng thường muốn xử lý nhanh để kịp tiến độ. Tuy nhiên, cần hiểu đúng nguyên nhân và giới hạn của từng phương án điều chỉnh trước khi áp dụng cho cả lô sản xuất.
Mép dán bong có phải do sử dụng quá ít keo?
Không nhất thiết. Thiếu keo là một nguyên nhân có thể xảy ra, nhưng phôi cong, bề mặt phủ mực, keo không tương thích hoặc thời gian ép chưa phù hợp cũng gây bong. Nên kiểm tra đường bôi và mẫu lỗi trước khi quyết định tăng lượng keo.
Máy chạy chậm hơn có giúp đường dán chắc hơn không?
Có thể trong một số điều kiện, nhưng không phải cách xử lý chung. Giảm tốc độ không giải quyết được vấn đề nếu vùng ghép bẩn hoặc phôi không tiếp xúc đúng vị trí. Cần xác định nguyên nhân trước và điều chỉnh theo hướng dẫn của nhà sản xuất.
HPACK Việt Nam Đồng Hành Cùng Nhà Xưởng Hoàn Thiện Bao Bì
Mép dán chắc và đều là kết quả của việc phối hợp đúng giữa phôi, keo và quá trình gấp ép. Đối với máy dán thùng carton, nhận diện đúng lỗi và kiểm tra từng bước giúp xưởng hạn chế làm lại thành phẩm, chủ động kế hoạch sản xuất.
HPACK Việt Nam cung cấp thiết bị, linh kiện phục vụ ngành in và bao bì đóng gói. Doanh nghiệp có thể gửi mẫu thùng, hình ảnh đường dán và nhu cầu vận hành để trao đổi cấu hình máy phù hợp với điều kiện nhà xưởng.
Thông Tin Liên Hệ
Hotline: 0913 134 168
Địa chỉ: Thôn Cán Khê, Xã Nguyên Khê, Huyện Đông Anh, TP Hà Nội
Website: https://hpackvn.com/
Fanpage: MÁY BAO BÌ HPACK - Công ty TNHH Hpack Việt Nam